


Fabricante de paredes de aerogel aprimora a eficiência de produção de painéis de isolamento de aerogel reforçados com fibra.
Caminhos para aprimorar a eficiência de fabricação de painéis de isolamento de aerogel reforçado com fibra.
Painéis de isolamento de aerogel reforçados com fibras, caracterizados por condutividade térmica ultrabaixa, baixa densidade e alta resistência mecânica, são amplamente aplicados em baterias de veículos de novas energias, fachadas de edifícios com eficiência energética e sistemas de proteção térmica aeroespacial.
Com a crescente demanda do mercado, os processos tradicionais de fabricação em lotes e semiautomatizados sofrem cada vez mais com baixa produtividade, altas taxas de refugo e longos ciclos de produção.
A melhoria da eficiência da produção exige uma abordagem abrangente que englobe todo o processo, incluindo a preparação da matéria-prima, a conformação, a secagem, a integração pós-processamento e a gestão digital do processo, permitindo a transição para uma manufatura contínua e inteligente.
- Preparação da matéria-prima: nanodispersão e otimização da formulação
A mistura não homogênea de matérias-primas é uma das principais causas de formação de defeitos e fissuras induzidas pela secagem, impactando diretamente a eficiência da produção. A agitação mecânica convencional frequentemente leva à aglomeração de nanopartículas e requer tempos de mistura prolongados, de até 2 a 3 horas.
1.1 Aprimorando as Tecnologias de Nanodispersão
A mistura de alta cisalhamento assistida por ultrassom é uma solução eficaz. A cavitação gerada por ondas ultrassônicas (10–20 kHz), combinada com misturadores de alta cisalhamento operando a velocidades de rotor de até 10.000 rpm, pode quebrar aglomerados de forma eficiente.
Como resultado, nanopartículas à base de sílica ou carbono podem ser dispersas em tamanhos inferiores a 100 nm, reduzindo o tempo de mistura para menos de 30 minutos e aumentando a eficiência em aproximadamente quatro vezes.
A adição de novos dispersantes não iônicos, como siloxanos modificados com poliéter, reduz ainda mais as forças interparticulares e melhora a estabilidade da dispersão a longo prazo.
1.2 Substituição com precursores pré-polimerizados
A substituição de precursores convencionais de sílica monomérica (como o ortossilicato de tetraetila, TEOS) por pré-polímeros de baixa viscosidade elimina os estágios iniciais de hidrólise e condensação.
Essa abordagem reduz o tempo de reação de pré-formação em cerca de 50% e melhora a fluidez da pasta, diminuindo o aprisionamento de bolhas durante a formação e reduzindo a taxa de defeitos.
- Processos de conformação: Transição para a manufatura contínua e automatizada
A moldagem por compressão tradicional opera em modo de lote, com tempos de ciclo de molde único de 15 a 20 minutos e alta dependência de mão de obra, limitando severamente a produtividade.
2.1 Tecnologia de fundição contínua de fita
Sistemas de revestimento por fita de precisão permitem a aplicação uniforme de suspensões de aerogel em filmes de PET. Controlando a folga da lâmina de revestimento com uma precisão de ±0,01 mm, obtém-se um controle preciso da espessura.
Com velocidades de linha de 1 a 2 m/min, a produção diária aumenta de 3 a 5 vezes em comparação com a moldagem por compressão.
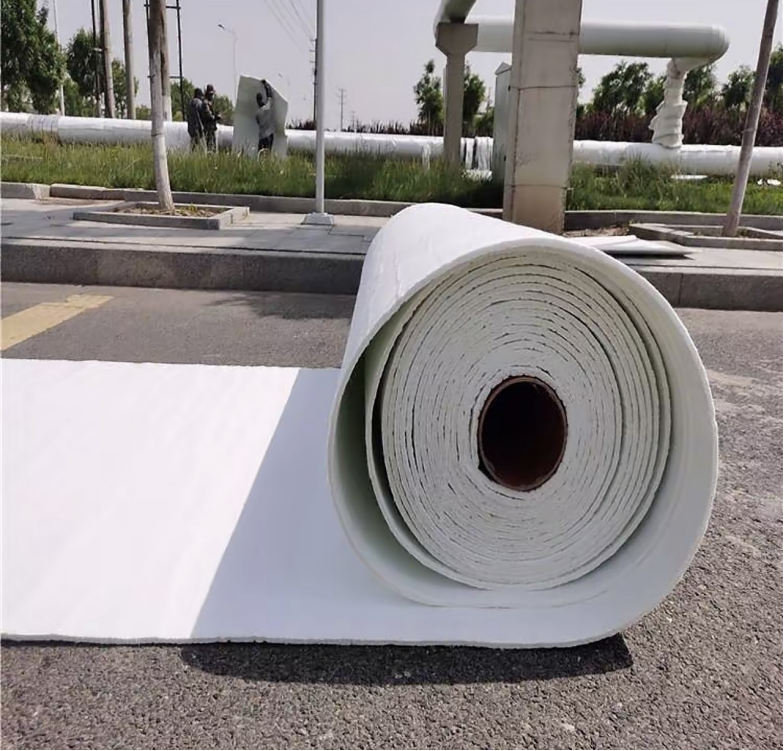
A produção em bobinas de grande formato (1–2 m de largura) também melhora a utilização do material e a flexibilidade de corte subsequente.
2.2 Sistemas automatizados de moldagem por compressão
A modernização das linhas de moldagem existentes com carregamento/descarregamento robótico, controle automatizado da temperatura do molde e regulação de pressão em circuito fechado aumenta significativamente a eficiência.
Os tempos de ciclo podem ser reduzidos para 8 a 10 minutos, enquanto a intervenção manual é reduzida em aproximadamente 90%.
Isso reduz a variabilidade induzida pelo homem, diminuindo as taxas de refugo de cerca de 15% para menos de 5%.
- Processos de secagem: alternativas de alta eficiência à secagem em lotes
A secagem continua sendo um grande obstáculo na fabricação de aerogéis. A secagem supercrítica requer de 8 a 12 horas por lote e envolve altos custos de capital, enquanto a secagem convencional à pressão ambiente frequentemente leva ao aparecimento de rachaduras.
3.1 Secagem contínua em ambiente assistida por micro-ondas
O aquecimento por micro-ondas permite a remoção seletiva da umidade interna da estrutura do gel. Combinado com o controle da temperatura (40–80 °C) e ambientes de baixa umidade (umidade relativa
A adição de pequenas quantidades de nanocristais de celulose (CNCs) como agentes de reforço suprime a contração e o aparecimento de fissuras, mantendo as taxas de refugo abaixo de 3%.
3.2 Fornos modulares de secagem contínua
Ao dividir o processo de secagem em módulos de pré-secagem, secagem intermediária e secagem final, e ao aplicar uma combinação de circulação de ar quente e radiação infravermelha, torna-se possível a secagem contínua rolo a rolo.
Isso reduz os ciclos de secagem de várias horas para dezenas de minutos e aumenta a produtividade em mais de dez vezes.
- Pós-processamento e inspeção de qualidade: integração inteligente
As etapas de pós-processamento, como corte e tratamento de superfície, bem como a inspeção de qualidade, desempenham um papel decisivo na eficiência geral da entrega.
4.1 Corte a laser e revestimento automatizado
O corte a laser de fibra substitui o corte mecânico, atingindo velocidades de corte de até 500 mm/s com uma precisão de ±0,1 mm e eliminando danos nas bordas causados por tensão mecânica.
Revestimentos de superfície hidrofóbicos são aplicados por meio de linhas de pulverização automatizadas que operam a 1,5 m/min, melhorando a uniformidade do revestimento em 20% e reduzindo os custos de mão de obra em aproximadamente 60%.
4.2 Inspeção em tempo real baseada em visão computacional
Sistemas de visão artificial instalados no final da linha de produção utilizam câmeras de alta velocidade (até 1.000 fps) para detectar defeitos superficiais, como bolhas, rachaduras e variações de espessura.
O tempo de inspeção é reduzido para 0,5 segundos por painel — cinco vezes mais rápido do que a inspeção manual — enquanto as taxas de defeitos não detectados são mantidas abaixo de 0,1%, reduzindo significativamente o retrabalho.
- Gestão de Processos Digitais: Otimização Orientada por Dados
Os Sistemas de Execução de Manufatura (MES) permitem a aquisição e análise abrangentes de dados em toda a cadeia de produção.
- Parâmetros-chave, incluindo tempo de mistura, pressão de moldagem e temperatura de secagem, são registrados para criar bancos de dados do processo. Algoritmos de aprendizado de máquina identificam combinações de parâmetros ideais (por exemplo, mistura por 30 minutos, pressão de moldagem de 5 MPa, secagem a 60 °C), melhorando a estabilidade do processo em aproximadamente 30%.
- O monitoramento de equipamentos em tempo real permite a manutenção preditiva, reduzindo o tempo de inatividade não planejado de duas vezes por mês para uma vez por trimestre e aumentando a utilização dos equipamentos em cerca de 25%.
Conclusão
A melhoria da eficiência de produção de painéis isolantes de aerogel reforçados com fibras é um desafio sistêmico que exige otimização coordenada em matérias-primas, conformação, secagem, pós-processamento e gestão digital.
Ao integrar equipamentos de produção contínua, automação e sistemas de controle inteligentes, os fabricantes podem obter ganhos simultâneos em produtividade e qualidade.
Com o aumento da integração de processos, espera-se que os painéis de isolamento de aerogel reforçado com fibras alcancem ciclos de produção medidos em horas, em vez de dias, viabilizando sua implantação industrial em larga escala.
Jutao Tecnologia Ambiental — Especialistas em Soluções de Materiais de Aerogel
Mantenha-se conectado conosco para receber as últimas atualizações, informações sobre o setor e soluções de aplicação na área de aerogel.