


Fabricante de paredes de aerogel: Aprimorando a eficiência da produção de painéis de isolamento de aerogel reforçados com fibra.
Métodos para melhorar a eficiência de produção de painéis de isolamento de aerogel reforçado com fibra.
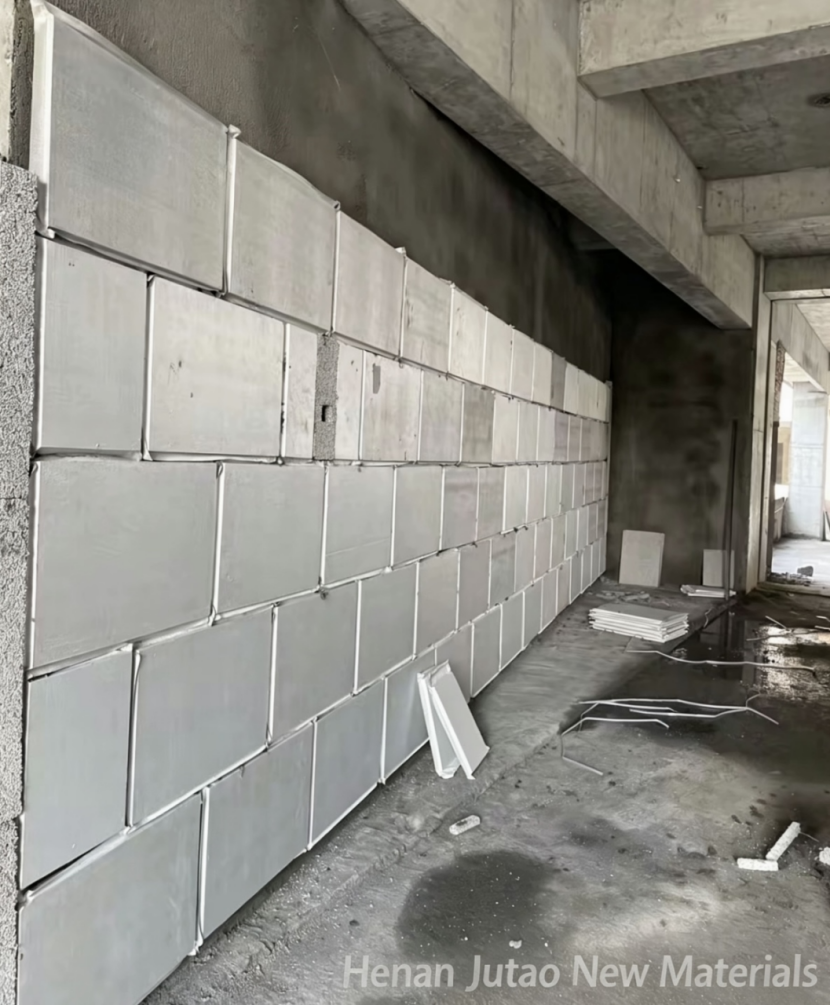
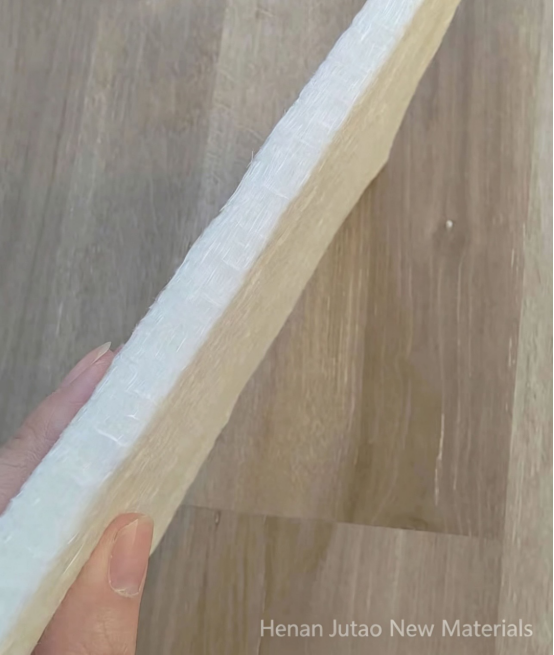
Painéis de isolamento de aerogel reforçados com fibra, que apresentam condutividade térmica ultrabaixa, baixa densidade e alta resistência mecânica, são amplamente utilizados em baterias de veículos elétricos, sistemas de fachada de edifícios com eficiência energética e estruturas de isolamento térmico aeroespacial.
Com a crescente demanda do mercado, os processos tradicionais de fabricação em lote e semiautomatizados enfrentam cada vez mais problemas como produtividade limitada, altas taxas de defeitos e longos ciclos de produção.
A melhoria da eficiência da produção exige uma abordagem abrangente que cubra todas as etapas da cadeia de processos — desde a preparação da matéria-prima e moldagem até a secagem, o pós-processamento e o controle digital do processo — com o objetivo de avançar rumo a uma manufatura contínua e inteligente.
- Preparação da matéria-prima: nanodispersão e otimização da formulação
A mistura não homogênea de matérias-primas é uma das principais causas de defeitos de moldagem e fissuras durante a secagem, o que reduz diretamente a eficiência da produção. A mistura mecânica tradicional frequentemente leva à aglomeração de nanopartículas e requer tempos de mistura de 2 a 3 horas.
1.1 Aprimoramento das tecnologias de nanodispersão
A mistura ultrassônica de alta cisalhamento é uma solução eficaz. O efeito de cavitação das ondas ultrassônicas (10–20 kHz), combinado com misturadores de alta cisalhamento com velocidades de rotor de até 10.000 rpm, permite a quebra eficaz de aglomerados.
Como resultado, as partículas de sílica ou à base de carbono são dispersas em tamanhos inferiores a 100 nm, o tempo de mistura é reduzido para menos de 30 minutos e a eficiência da produção aumenta em aproximadamente 4 vezes.
A introdução adicional de dispersantes não iônicos modernos, como siloxanos modificados com poliéter, reduz as forças de interação entre as partículas e aumenta a estabilidade da dispersão.
1.2 Utilização de precursores pré-polimerizados
A substituição de fontes tradicionais de silício monomérico (por exemplo, tetraetoxisilano, TEOS) por precursores pré-polimerizados de baixa viscosidade elimina os estágios iniciais de hidrólise e policondensação.
Isso reduz o tempo de preparação da reação antes da moldagem em aproximadamente 50% e melhora o fluxo da pasta, diminuindo a probabilidade de formação de bolhas e a porcentagem de defeitos.
- Processos de moldagem: rumo à produção contínua e automatizada
A moldagem por injeção tradicional é um processo em lotes, com um único ciclo de moldagem que dura de 15 a 20 minutos e exige muita mão de obra, o que limita seriamente a produtividade.
2.1 Tecnologia de fundição contínua de filme (fundição de fita)
Máquinas de moldagem de filmes de precisão garantem a deposição uniforme da suspensão de aerogel sobre o substrato de PET. O controle da folga da lâmina, com precisão de ±0,01 mm, permite o controle preciso da espessura do material.
A uma velocidade linear de 1 a 2 m/min, a produtividade diária aumenta de 3 a 5 vezes em comparação com a moldagem por injeção.
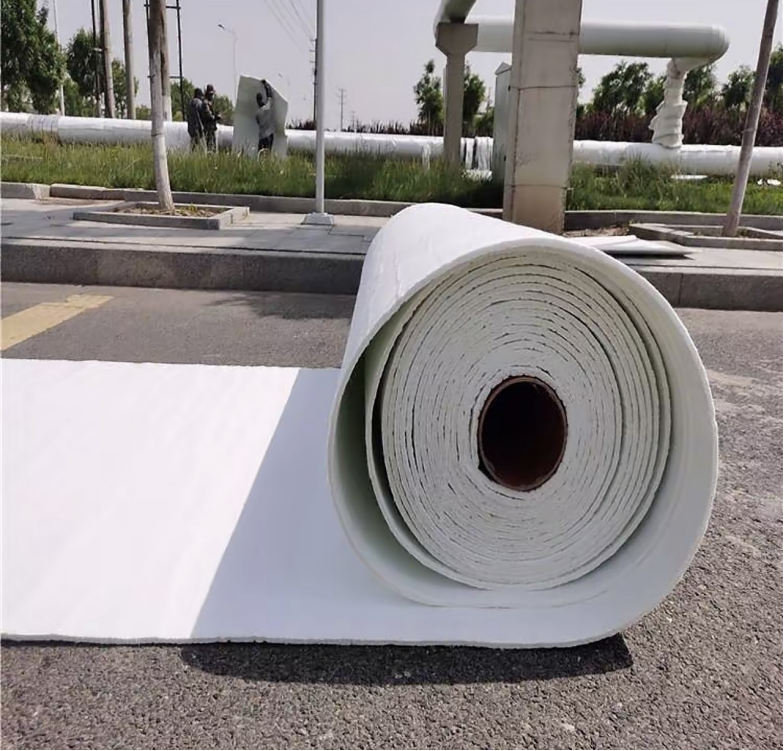
A produção de materiais em rolo com largura de 1 a 2 m também aumenta a flexibilidade do corte subsequente e reduz as perdas de matéria-prima.
2.2 Sistemas automatizados de moldagem por injeção
A modernização das linhas de prensagem existentes com carregamento e descarregamento robotizados, controle automático da temperatura do molde e sistemas de controle de pressão em circuito fechado melhora significativamente a eficiência.
O tempo de um ciclo é reduzido para 8 a 10 minutos, e a participação de operações manuais é reduzida em aproximadamente 90%.
Isso reduz a influência do fator humano e diminui a taxa de defeitos de aproximadamente 15% para menos de 5%.
- Secagem: Alternativas altamente eficientes aos processos em lote.
A secagem continua sendo um gargalo na produção de materiais de aerogel. A secagem supercrítica requer de 8 a 12 horas por lote e um investimento de capital significativo, enquanto a secagem atmosférica tradicional frequentemente leva ao aparecimento de rachaduras.
3.1 Secagem atmosférica contínua com aquecimento por micro-ondas
O aquecimento por micro-ondas garante a remoção direcionada da umidade da estrutura interna do gel. Combinado com um gradiente de temperatura controlado (40–80 °C) e baixa umidade ambiente (umidade relativa
A adição de uma pequena quantidade de nanocristais de celulose (CNC) como agente de reforço suprime a retração e o aparecimento de fissuras, mantendo a taxa de defeitos abaixo de 3%.
3.2 Estufas modulares de secagem contínua
A divisão do processo de secagem em módulos de secagem preliminar, intermediária e final, utilizando aquecimento combinado (circulação de ar quente + radiação infravermelha), permite a secagem contínua do rolo.
Isso reduz o ciclo de secagem de várias horas para dezenas de minutos e aumenta a produtividade em mais de 10 vezes.
- Pós-processamento e controle de qualidade: integração inteligente
As etapas de pós-processamento (corte, revestimento) e controle de qualidade impactam significativamente a eficiência geral das cadeias de suprimentos.
4.1 Corte a laser e revestimento automatizado
O corte a laser de fibra substitui o corte mecânico, proporcionando velocidades de até 500 mm/s e uma precisão de ±0,1 mm, eliminando completamente os danos nas bordas causados por tensão mecânica.
Revestimentos de superfície hidrofóbicos são aplicados em linhas de pulverização automatizadas a uma velocidade de 1,5 m/min, o que melhora a uniformidade do revestimento em 20% e reduz os custos de mão de obra em aproximadamente 60%.
4.2 Inspeção em tempo real baseada em visão computacional
Os sistemas de visão artificial instalados no final da linha de produção utilizam câmeras de alta velocidade (até 1.000 quadros por segundo) para detectar defeitos superficiais, como bolhas, rachaduras e inconsistências de espessura.
O tempo de inspeção é reduzido para 0,5 segundos por painel (5 vezes mais rápido que a inspeção manual), enquanto a probabilidade de não detecção de defeitos é inferior a 0,1%, o que reduz significativamente a quantidade de retrabalho.
- Gestão de Processos Digitais: Otimização Orientada por Dados
Os sistemas MES permitem a coleta e análise de dados em todas as etapas da produção.
- Os principais parâmetros (tempo de mistura, pressão de moldagem, temperatura de secagem) são registrados para criar um banco de dados do processo. Algoritmos de aprendizado de máquina identificam combinações ideais de parâmetros (por exemplo, 30 minutos de mistura, pressão de moldagem de 5 MPa, temperatura de secagem de 60 °C), aumentando a estabilidade do processo em aproximadamente 30%.
- O monitoramento em tempo real das condições dos equipamentos permite a manutenção preditiva, reduzindo o tempo de inatividade não programado de duas vezes por mês para uma vez por trimestre e aumentando a utilização dos equipamentos em aproximadamente 25%.
Conclusão
A melhoria da eficiência na produção de painéis isolantes de aerogel reforçado com fibras é um desafio complexo de engenharia que exige a otimização coordenada de todas as etapas — desde a preparação da matéria-prima até o controle digital da produção.
A integração de equipamentos de produção contínua, automação e sistemas de controle inteligentes permite a melhoria simultânea da produtividade e da qualidade do produto.
No futuro, à medida que o nível de integração tecnológica aumentar, a produção de painéis de isolamento de aerogel reforçado com fibra poderá passar a ser realizada em ciclos de produção "horários", atendendo plenamente às exigências de aplicações industriais em larga escala.
Jutao Tecnologia Ambiental — Especialistas em Soluções de Aerogel
Mantenha-se conectado conosco para receber as últimas atualizações, informações sobre o setor e soluções aplicadas na área de aerogel.